
Un defecto que llega al cliente casi nunca nace en la inspección final. Nace antes, en un paso del proceso que nadie llegó a cuestionar: un parámetro de máquina que se ajustó «a ojo», una transferencia entre operaciones que nadie validó, un cambio de utillaje que se hizo igual que siempre. Detectarlo ahí —en el proceso, no en el producto terminado— es la diferencia entre un ajuste rápido y una parada de línea, un retrabajo o una reclamación. Por eso la prevención de fallos en los procesos de producción se ha convertido en una condición para operar con márgenes ajustados y clientes cada vez más exigentes. El Process Failure Mode and Effects Analysis (PFMEA) es la metodología que lo hace posible: analizar cada paso del proceso antes de que el fallo tenga la oportunidad de repetirse.
¿Por qué el PFMEA es fundamental para la fiabilidad de los procesos productivos?
Un proceso de producción puede cumplir todas las especificaciones durante los ensayos iniciales y, aun así, presentar problemas cuando entra en producción en serie. Las variaciones del proceso, los errores de montaje, el desgaste de las herramientas, los fallos de los equipos, los métodos inadecuados o las diferencias en la ejecución de las operaciones pueden originar defectos, retrabajo, desperdicio o reclamaciones de los clientes.
El PFMEA permite anticipar estos riesgos antes de que afecten al rendimiento del proceso. Este enfoque es particularmente importante para asegurar la calidad en la industria de la fabricación discreta, donde pequeñas variaciones en el proceso pueden comprometer la conformidad del producto y la satisfacción del cliente. En lugar de esperar a que una no conformidad se detecte durante la producción o por parte del cliente, la metodología ayuda a identificar dónde puede fallar el proceso, comprender sus causas y definir acciones para prevenir esos fallos o aumentar la capacidad de detectarlos a tiempo.
Más que reducir los defectos, el PFMEA apoya la toma de decisiones a lo largo de la industrialización, permitiendo seleccionar los controles de proceso más adecuados, definir prioridades de mejora y contribuir a la reducción de los costes industriales asociados al retrabajo, el desperdicio y la no calidad.
Cuando se aplica de forma sistemática, el PFMEA contribuye a:
- Reducir defectos, retrabajo y desperdicios;
- Mejorar la estabilidad y la capacidad de los procesos;
- Aumentar la fiabilidad de las operaciones de fabricación y montaje;
- Apoyar la definición de planes de control y dispositivos de prevención de errores (poka-yoke);
- Reducir costes de la no calidad y aumentar la satisfacción del cliente.
DFMEA vs. PFMEA: ¿Cuál es la diferencia?
Aunque utilizan la misma lógica de análisis del riesgo, el PFMEA y el DFMEA (Design Failure Mode and Effects Analysis) se aplican en momentos diferentes y responden a cuestiones distintas.
El DFMEA se desarrolla durante la concepción del producto y busca identificar posibles fallos asociados al diseño antes de la industrialización. Su objetivo es garantizar que el producto se ha concebido de forma robusta y que cumple los requisitos funcionales, de desempeño y de seguridad.
El PFMEA, por su parte, se desarrolla durante la planificación y la industrialización del proceso de producción. Su objetivo es garantizar que el proceso de fabricación, montaje, inspección y movimiento de materiales consiga producir el producto de forma consistente, minimizando el riesgo de defectos, variaciones y no conformidades.
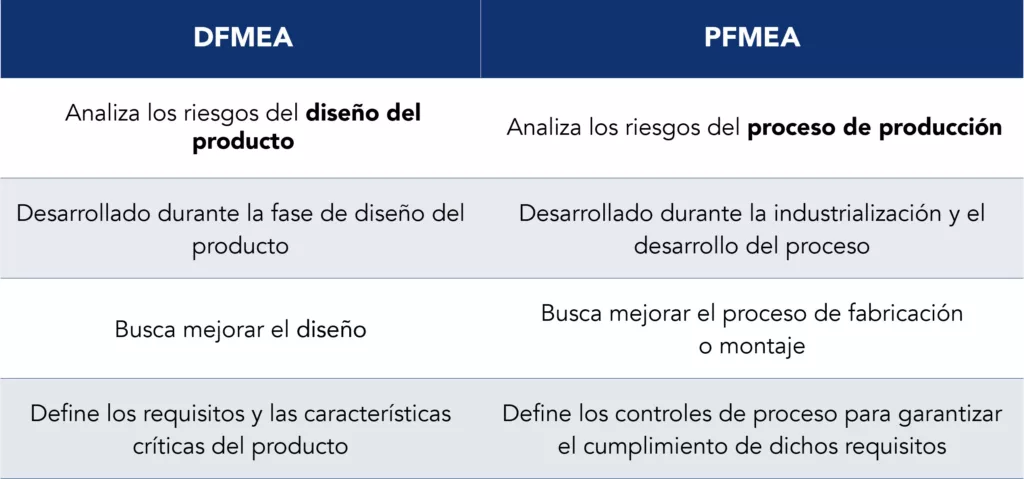
Tabla 1 – Comparación entre DFMEA y PFMEA
El DFMEA y el PFMEA se complementan. Los riesgos identificados durante el desarrollo del producto constituyen un importante punto de partida para el desarrollo del proceso de producción, garantizando que las características críticas se consideran en la definición de los métodos de fabricación, de los planes de control y de las actividades de prevención y detección.
¿Cuándo debe desarrollarse un PFMEA?
El FMEA de proceso debe iniciarse aún durante el diseño y la planificación del proceso de producción, antes del arranque de la producción en serie. Su objetivo es garantizar que los riesgos se identifican y se tratan mientras todavía es posible introducir mejoras en el proceso de forma sencilla y con menor impacto en los costes, los plazos y la productividad.
La metodología se desarrolla normalmente en paralelo con el diseño del proceso de fabricación y debe acompañar toda la fase de industrialización. A medida que el proceso evoluciona, el análisis se revisa para incorporar nuevos conocimientos, validar la eficacia de los controles implementados y garantizar que sigue reflejando los riesgos reales de la operación.
Aunque a menudo se asocia al lanzamiento de nuevos productos, el PFMEA también debe utilizarse siempre que se produzcan cambios significativos en el proceso de producción o surjan nuevas fuentes de riesgo.
Las situaciones más comunes incluyen:
- Diseño de una línea de producción;
- Industrialización de un nuevo producto;
- Cambios en el flujo de producción o en el diseño de la línea;
- Introducción de nuevos equipos, herramientas o tecnologías;
- Modificaciones en los métodos de trabajo o en los parámetros del proceso;
- Cambios de proveedores, materiales o componentes que puedan afectar al proceso;
- Reclamaciones de clientes, no conformidades recurrentes o resultados de auditorías que revelen nuevos riesgos.
Más que un documento elaborado durante el arranque de un proyecto, el PFMEA debe entenderse como un documento vivo. Siempre que se produzcan cambios en el proceso o se adquieran nuevos conocimientos sobre su rendimiento, el análisis debe actualizarse para garantizar que los riesgos siguen controlados y que los planes de acción siguen siendo adecuados.
Etapas del PFMEA
El PFMEA se desarrolla mediante un análisis estructurado de cada etapa del proceso de producción, lo que permite identificar dónde pueden producirse fallos, comprender sus causas e implementar acciones para reducir el riesgo antes del inicio de la producción o de la aparición de problemas en el cliente.
Según la metodología AIAG & VDA FMEA (2019), el PFMEA debe partir de un conocimiento detallado del proceso de fabricación. Para ello, el equipo utiliza normalmente documentos como el Process Flow Diagram (PFD), que describe la secuencia de las operaciones, y establece la conexión con el plan de control (Control Plan), asegurando que los riesgos identificados se traducen en controles eficaces durante la producción.
A lo largo del análisis, cada operación se evalúa individualmente. Para cada una de ellas se identifican los posibles modos de fallo, sus efectos, las causas que pueden originarlos, los controles existentes y las acciones necesarias para reducir el riesgo. Este enfoque permite actuar preventivamente sobre el proceso, aumentando su estabilidad y capacidad.
Aunque la estructura puede variar entre organizaciones, la elaboración de un PFMEA sigue normalmente un conjunto de fases que se describen a continuación.
1. Definir el alcance y mapear el proceso
El primer paso consiste en definir el alcance del análisis y en mapear el flujo del proceso de principio a fin que se evaluará. El equipo identifica los límites del análisis, las operaciones implicadas, las interfaces entre procesos y el flujo de materiales e información.
Esta fase se basa normalmente en el Process Flow Diagram (PFD), que representa la secuencia de las operaciones y constituye la referencia para el desarrollo del PFMEA. Un mapeo riguroso del proceso garantiza que todas las etapas relevantes se analizan y reduce el riesgo de omitir posibles fuentes de fallo.
2. Identificar los modos de fallo, los efectos y las causas
Una vez comprendido el proceso, el equipo analiza cada operación para identificar los posibles modos de fallo, es decir, las formas en que dicha operación puede dejar de cumplir los requisitos definidos.
Para cada modo de fallo se evalúan sus efectos en el producto, en el proceso siguiente o en el cliente, y se le asigna una clasificación de severidad (severity) que representa el impacto potencial del fallo.
A continuación, se identifican las causas potenciales que pueden originar cada modo de fallo. Estas pueden estar relacionadas, por ejemplo, con parámetros inadecuados del proceso, desgaste de herramientas, errores de montaje, equipos, métodos de trabajo, materiales o factores humanos.
Con base en este análisis se asigna una clasificación de ocurrencia (occurrence), que estima la probabilidad de que se produzca la causa potencial del fallo.
3. Evaluar los controles del proceso
Tras identificar las causas, el equipo analiza los controles actualmente existentes para reducir el riesgo.
Los controles de prevención buscan evitar que se produzca la causa del fallo, mediante métodos como dispositivos poka-yoke, parámetros de proceso validados, automatización, instrucciones de trabajo estandarizadas, formación de los operarios o mantenimiento preventivo.
Los controles de detección tienen como objetivo identificar el fallo antes de que el producto avance a la siguiente operación o se entregue al cliente. Entre los ejemplos se incluyen inspecciones, ensayos, sistemas de visión artificial, monitorización automática del proceso, pruebas funcionales y control estadístico del proceso (SPC).
En esta fase también se asigna una clasificación de detección (detection), que refleja la capacidad de estos controles para identificar la causa o el modo de fallo antes de que se traduzca en un producto no conforme.
4. Priorizar los riesgos y definir mejoras
Una vez clasificadas la severidad, la ocurrencia y la detección, el equipo determina qué riesgos exigen una intervención prioritaria.
La metodología AIAG & VDA FMEA (2019) recomienda utilizar la Action Priority (AP) para apoyar esta decisión, aunque muchas organizaciones siguen recurriendo al Risk Priority Number (RPN). Independientemente del método utilizado, el objetivo es concentrar los esfuerzos en los riesgos que presentan un mayor impacto potencial para el cliente o para el desempeño del proceso.
Las acciones de mejora pueden incluir cambios en los métodos de fabricación, optimización de parámetros, implementación de dispositivos poka-yoke, mejora de los sistemas de control, refuerzo de la formación de los operadores, revisión de las instrucciones de trabajo o cambios en el diseño de la línea de producción.
Cada acción debe tener un responsable, un plazo de implementación y un método para verificar su eficacia.
5. Actualizar el PFMEA y promover la mejora continua
El PFMEA en la industria no termina cuando el proceso entra en producción. Al contrario, debe acompañar toda la evolución del proceso de producción, reflejando los cambios implementados y el conocimiento adquirido durante la operación.
Siempre que se produzcan modificaciones en el proceso, nuevos equipos, cambios de materiales, reclamaciones de clientes, resultados de auditorías u oportunidades de mejora, el análisis debe revisarse para garantizar que sigue representando los riesgos reales del proceso.
Cuando se integra en las rutinas de mejora continua, el PFMEA deja de ser solo un requisito documental y se convierte en una herramienta de aprendizaje organizacional, que permite reforzar la estabilidad de los procesos, mejorar la calidad y prevenir la recurrencia de problemas.
¿Qué información debe incluir una plantilla de PFMEA?
Un modelo o plantilla de PFMEA organiza toda la información recopilada durante el análisis del proceso de producción, lo que permite documentar los riesgos identificados, los controles existentes y las acciones necesarias para reducir la probabilidad de que se produzcan fallos.
Aunque el formato puede variar entre organizaciones, la estructura sigue normalmente la secuencia lógica del análisis del proceso.
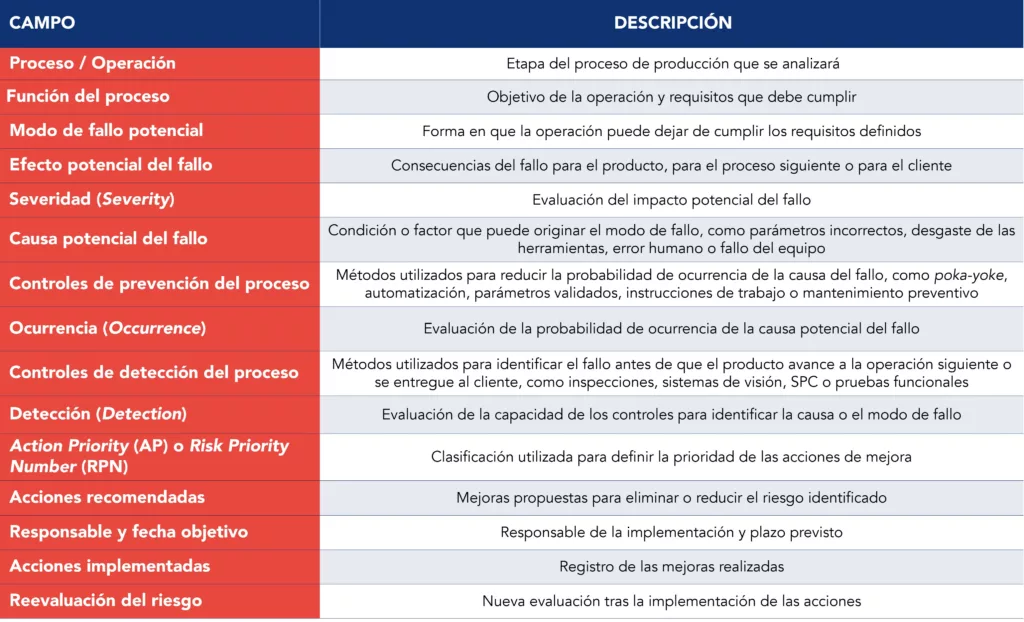
Tabla 2 – Campos de una plantilla de PFMEA
Independientemente del formato utilizado, el PFMEA debe actualizarse siempre que se produzcan cambios en el proceso, nuevos equipos, modificaciones en los métodos de fabricación o nueva información procedente de la producción. De este modo, deja de ser un documento estático y se convierte en un repositorio de conocimiento sobre el rendimiento del proceso, apoyando la mejora continua y la prevención de fallos futuros.
¿Cómo se relaciona el PFMEA con el plan de control y el APQP?
El PFMEA no debe desarrollarse de forma aislada. Su mayor valor se alcanza cuando forma parte de un proceso estructurado de planificación de la calidad, garantizando que los riesgos identificados se traducen en controles eficaces durante la producción.
En el contexto del Advanced Product Quality Planning (APQP), el PFMEA se elabora durante el desarrollo del proceso productivo y sirve de base para la definición del plan de control (Control Plan). Mientras que el PFMEA identifica los posibles modos de fallo, sus causas y los riesgos asociados, el plan de control establece las actividades necesarias para monitorizar y controlar dichas características a lo largo de la producción.
En el sector de la automoción, el PFMEA constituye una de las principales soluciones para los fabricantes de automóviles que buscan reducir riesgos durante la industrialización y cumplir los requisitos del APQP, PPAP e IATF 16949. Actualmente, la metodología se utiliza igualmente en diversos otros sectores industriales.
Esta relación garantiza que los riesgos identificados durante el análisis no permanecen solo documentados, sino que se traducen en medidas de control que aseguran la estabilidad y la capacidad del proceso.
El PFMEA también debe mantener una conexión consistente con el Process Flow Diagram (PFD). Cualquier cambio en el flujo del proceso, en la secuencia de las operaciones o en los métodos de fabricación debe reflejarse en estos tres documentos, garantizando que representen la misma realidad operativa.
Cuando se desarrollan de forma integrada, el Process Flow Diagram, el PFMEA y el plan de control constituyen un sistema coherente de gestión del riesgo, que permite que la información recopilada durante la industrialización se utilice para prevenir defectos, mejorar la capacidad de los procesos y apoyar la mejora continua.
Errores más comunes en la aplicación del PFMEA
La eficacia del PFMEA depende menos del formulario utilizado y más de la calidad del análisis realizado por el equipo. Cuando se desarrolla solo para cumplir requisitos de clientes, auditorías o normas de calidad, deja de cumplir su función principal: prevenir fallos antes de que se produzcan.
Los errores más frecuentes incluyen:
- Desarrollar el PFMEA demasiado tarde, cuando el proceso ya está estabilizado y los cambios exigen inversiones elevadas o interrupciones de la producción;
- Reutilizar PFMEA de proyectos anteriores sin analizar el proceso actual, asumiendo que riesgos idénticos tendrán siempre las mismas causas y controles;
- Confundir los controles de detección con controles de prevención, recurriendo excesivamente a la inspección en lugar de eliminar o reducir las causas de los fallos;
- No actualizar el PFMEA tras cambios en el proceso, como nuevos equipos, cambios de layout, nuevos proveedores, modificaciones de parámetros o cambios en los métodos de trabajo;
- Desarrollar el PFMEA sin un equipo multidisciplinar, limitando el análisis a la ingeniería de la calidad y excluyendo áreas como producción, mantenimiento, ingeniería de proceso, logística u operadores;
- No reflejar las acciones definidas en el plan de control, impidiendo que los riesgos identificados se controlen de forma efectiva durante la producción.
Cuando se utiliza como una herramienta dinámica de análisis y mejora del proceso, el PFMEA permite anticipar problemas, reforzar la estabilidad operativa y reducir la probabilidad de recurrencia de fallos.
Cómo integrar el PFMEA en una estrategia de excelencia operativa
El verdadero valor del PFMEA no está en la elaboración del documento, sino en su utilización como herramienta de mejora continua. Cuando se integra en las rutinas de gestión del proceso, deja de ser solo un análisis de riesgo y pasa a apoyar la toma de decisiones a lo largo de todo el ciclo de vida de la producción.
La información recopilada durante la gestión diaria de la producción, como indicadores de calidad, resultados de auditorías, reclamaciones de clientes, desviaciones del proceso, acciones correctivas o proyectos de mejora, debe alimentar continuamente el PFMEA. De esta forma, el conocimiento adquirido en la operación se transforma en acciones preventivas que reducen la probabilidad de repetición de los problemas.
Este enfoque refuerza una cultura de Built-in Quality, en la que la calidad se asegura mediante procesos robustos y controlados, y no solo mediante la detección de defectos al final de la producción. Al mismo tiempo, promueve una mayor colaboración entre ingeniería de procesos, producción, calidad, mantenimiento y logística, asegurando que las decisiones de mejora consideren todo el sistema de producción.
Integrado en una estrategia de excelencia operativa en la industria, el PFMEA contribuye a desarrollar procesos más robustos e implementar mejoras en el origen de los problemas. El resultado son procesos más estables y capaces, mayor previsibilidad operativa, menos desperdicio y una producción consistente a lo largo del tiempo.
Esta lógica de prevención y mejora continua acompaña el trabajo de Kaizen Institute junto a las organizaciones industriales, ya sea en la consultoría en calidad, en fabricación discreta o en desarrollo lean de productos, articulando la robustez del diseño, del proceso y de la operación diaria como partes de un mismo sistema de gestión de riesgos.